


長尺フラットバー(平鋼)の穴あけ・溝・タップ加工について
 Warning: Undefined variable $column_title in /home/xs732497/kajigi.jp/public_html/cms/wp-content/themes/kajigi/single-column.php on line 25
">
フラットバー(平鋼)は、装置のベースやガイド、架台の補強材、搬送設備のレール受けなど、産業機械のさまざまな部品に使われる鋼材です。こうした部品では、取付用の穴あけや長穴加工、位置決め用の溝加工、部品を固定するためのタップ加工など、複数の加工を全長にわたって高い精度で行うことが求められます。
本記事では、長尺フラットバーの規格と加工時に起きやすいトラブル、穴あけ・長穴加工、タップ加工、溝加工(キー溝・T溝)それぞれのポイント、そして最長6mまで対応する当社の長尺加工の強みについて解説します。

長尺フラットバー(平鋼)とは
フラットバーとは、断面が長方形の棒状の鋼材で、「平鋼(ひらこう)」とも呼ばれます。一般的には熱間圧延で製造されたSS400のフラットバーが広く流通しており、表面に黒皮が付いた状態で使用されます。寸法精度や表面の仕上がりが求められる部品には、冷間引抜きで仕上げた「ミガキ平鋼」が使われることもあります。
規格サイズと定尺
フラットバーは「厚さ×幅×長さ」で寸法を表し、厚さは数mmから数十mm、幅は数十mmから数百mmまでさまざまなサイズがあります。流通している定尺の長さは5.5mや6mが一般的で、装置のベースやレール受けなどの長尺部品では、定尺に近い長さのまま加工を行うケースも少なくありません。
長尺材で起きやすい反り・ねじれ
熱間圧延で製造されたフラットバーには、製造時の冷却の差によって内部に応力(残留応力)が残っています。そのため、片面だけを削る、長い溝を加工するといった加工を行うと、材料内部の応力のバランスが崩れて反りが発生します。長尺材ほどこの影響は大きく、わずかな曲がりでも全長では大きな寸法のずれになります。
また、幅に対して厚さが薄いフラットバーは、自重によるたわみやねじれも起こりやすい鋼材です。長尺フラットバーの加工では、材料の入荷時点の反りやねじれを確認し、必要に応じて矯正したうえで、加工中の固定方法と加工の順序を工夫することが欠かせません。
フラットバーへの穴あけ・長穴加工のポイント
フラットバーへの穴あけは、部品の取り付けやボルト締結のために最も多く行われる加工です。長尺材では、次のポイントが仕上がりの精度を左右します。
全長にわたる穴ピッチの精度を確保する
長尺のフラットバーに多数の穴を加工する場合、最も重要になるのが全長にわたる穴ピッチの精度です。加工機のテーブルに収まらない材料を途中で送り直すと、そのたびに原点を取り直すことになり、つなぎ目で誤差が累積します。全長を一度の段取りで加工できる設備を使い、すべての穴位置を同じ基準から管理することが、ピッチのずれを防ぐ確実な方法です。
長穴は向きと寸法の指定を明確にする
据付時の位置調整などに使われる長穴は、エンドミルによる切削加工で仕上げると、幅と端部のRを狙いどおりに加工できます。長穴の長手方向がフラットバーの長手方向と平行か直角かによって、調整できる方向が変わるため、図面では長穴の向きと幅・全長の公差を明記しておくことが大切です。長穴加工の工法については、下記関連コラムで詳しく解説しています。
>>【関連コラム】鋼板の長穴加工(楕円穴・異形穴)|切削・レーザー・プレスの比較と長尺H鋼の加工事例
貫通時のばりを処理する
フラットバーへの穴あけは通り穴になることが多く、ドリルが抜ける裏側にばりが発生します。ばりが残ったままだと、部品を取り付けた際に座面が浮いたり、作業者がけがをしたりする原因になります。表裏両面の面取りまで含めて加工しておくことで、組立時の手直しを減らすことができます。
フラットバーへのタップ加工のポイント
フラットバーにめねじを設ける場合、下穴径とねじ深さの設定が仕上がりを左右します。
下穴径は「呼び径−ピッチ」が目安
メートル並目ねじを切削タップで加工する場合、下穴径の目安は「呼び径−ピッチ」です。たとえばM8(ピッチ1.25mm)では6.8mm、M10(ピッチ1.5mm)では8.5mmが一般的な下穴径になります。下穴が小さすぎるとタップの折損につながり、大きすぎるとねじ山の高さが不足して締結力が低下します。
ねじ深さは板厚との関係で考える
フラットバーへのタップ加工は板厚を貫通する通り穴になることが多く、板厚がそのままねじ長さの上限になります。鋼材では、ねじのかかり長さを呼び径の1〜1.5倍程度確保するのが目安とされているため、板厚6mmのフラットバーにM10のねじを切ると、かかり長さが不足する場合があります。必要な締結強度に対して板厚が足りない場合は、ねじ径を小さくして本数を増やす、裏側にナットを併用するといった方法を設計段階で検討します。
下穴とタップを同じ段取りで加工する
長尺材では、下穴加工とタップ加工を別の機械で行うと、下穴とタップの芯がずれて斜めのねじになるおそれがあります。マシニングセンタで下穴からタップ加工までを同じ段取りで行うことで、芯のそろった垂直なめねじを安定して加工できます。
フラットバーへの溝加工(キー溝・T溝)のポイント
フラットバーには、部品の位置決めや固定のために溝加工を行うこともあります。溝加工は材料を長い範囲で削り取るため、穴あけ以上に反りへの対策が重要になります。
キー溝加工
キー溝は、キーをはめ込んで部品の位置決めや回り止めを行うための溝です。キーとのはめあいを確保するため、溝幅には厳しい公差が指定されることが一般的です。エンドミルで加工する際は、荒加工と仕上げ加工を分け、溝幅と深さを狙いどおりに仕上げます。
T溝加工
T溝は、T溝ボルトを差し込んで治具や部品を任意の位置に固定するための溝で、装置のベースや作業台などに用いられます。まず縦溝を加工し、その後にT溝カッターで底部を広げる2段階の加工となるため、工具の剛性や切りくずの排出を考慮した加工条件の設定が必要です。
長い溝の加工では反りを見込んだ工程にする
長尺のフラットバーに全長に近い溝を加工すると、削り取る量が多くなるため、残留応力の解放による反りが特に起こりやすくなります。反りを抑えるには、荒加工で大部分を削ったあとに一度クランプを緩めて材料の変形を逃がし、改めて固定してから仕上げ加工を行うといった工程の工夫が有効です。
ここまでご紹介した加工ごとのポイントを、表にまとめます。
| 加工内容 | 主な目的 | 加工時のポイント |
| 穴あけ | 部品の取付・ボルト締結 | 全長を一度の段取りで加工し、同じ基準から穴ピッチを管理する |
| 長穴 | 据付時の位置調整 | 長穴の向き(長手方向と平行か直角か)と幅・全長の公差を図面に明記する |
| タップ | ナットを使わない締結 | 板厚がねじ長さの上限になるため、必要なかかり長さを確保できるか確認する |
| キー溝 | 位置決め・回り止め | はめあいのため溝幅公差が厳しい。荒加工と仕上げ加工を分ける |
| T溝 | 治具や部品の任意位置での固定 | 縦溝加工後にT溝カッターで広げる2段階加工。工具剛性と切りくず排出に配慮する |
長尺フラットバーの加工における当社の強み
株式会社鍛冶儀では、長尺加工に特化した設備と生産体制を構築しており、長尺のフラットバーへの穴あけ・溝・タップ加工を一貫して承っています。
最長6m対応の立形マシニングセンタによる高精度加工
当社では、武田機械製の立形マシニングセンタ「TK20S-3000MV-5」を保有しており、最大幅500mm×長さ6,000mmまでの長尺鋼材の加工に対応しています。定尺に近い長さのフラットバーでも一度の段取りで加工できるため、全長にわたって穴ピッチや溝位置のずれを抑えた仕上がりを実現します。一般的に長尺部品の加工には門型マシニングセンタが使われますが、当社は立形マシニングセンタを活用することで、高い精度を確保しながら加工コストを抑えることが可能です。
穴あけ・長穴・タップ・溝加工を自動で連続加工
マシニングセンタにはATC(自動工具交換装置)を備えており、ドリル、タップ、エンドミル、T溝カッターなどの工具を自動で切り替えながら加工します。穴あけ・長穴・タップ・溝加工を組み合わせた部品でも、段取り替えを減らして短いリードタイムで仕上げることが可能です。
材料調達から切断・研磨・溶接まで一貫対応
当社は鋼材の販売も行っており、フラットバーをはじめさまざまな形状・サイズの鋼材を在庫しています。材料の調達から切断、機械加工、研磨、溶接・組立、表面処理までをまとめて承ることができるため、複数の業者に発注する手間を省き、品質の安定と納期の短縮につなげることができます。
当社が手掛けるその他の長尺加工については、下記の記事をご覧ください。
>>【関連コラム】長尺角パイプの穴あけ・タップ加工とは?長尺マシニングによる当社の高精度加工について
>>【関連コラム】切削から研磨仕上げまで一貫対応!当社の長尺加工技術について
フラットバー(平鋼)の加工事例
ここでは、当社が実際に手掛けたフラットバー(平鋼)の加工事例をご紹介します。
事例① コンベア用レール(フラットバーへのザグリ・斜め切削加工)

コンベア業界で使用されるレールの加工事例です。SS材のフラットバー(11/16t×32×1712.5/1758.2mm)に9箇所のザグリ加工を施し、先端部分は板厚16mmから11mmへ変化する斜め形状に切削しました。穴あけ加工と切削加工を組み合わせ、図面の寸法・形状を高精度に再現しています。
事例② シャフトプレート(フラットバーへのタップ・ザグリ加工)
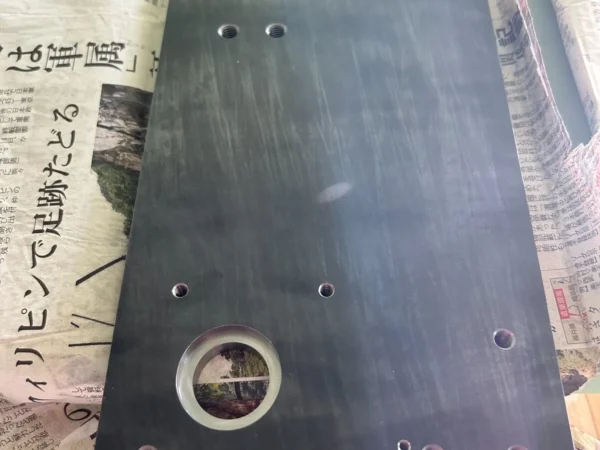
コンベア業界向けのシャフトプレートの加工事例です。SS材のフラットバー(16t×172×530mm)をマシニング加工で左右の幅を精密に切り出した後、M6・M8・M10の各種タップ加工と、φ30H7・φ40mmのザグリ穴加工を行い、高い取付精度が求められる部品に仕上げました。
長尺材の加工に関するよくある質問
Q1. 全長6mの長尺材を、途中で持ち替えずに一度の固定で加工することはできますか?
A. はい、最長6mまでのワンチャッキング加工に対応しております。小型機でワークを送りながら加工する場合に生じるつなぎ目の誤差をなくせるため、精度とリードタイムの両面でメリットがございます。
Q2. 切削加工の後に材料が反ってしまうことがあります。長尺品でも平面度を出せますか?
A. はい、材質ごとの反りの出方を見越して加工いたします。反りは素材内部の残留応力が切削によって解放されることや、切削熱による膨張差で発生します。切削油による温度管理や表裏のバランスを見た切削手順に加え、必要に応じた矯正まで行って平面度を確保いたします。
Q3. 長尺のプレートに対して、タップ加工と溝加工を組み合わせた加工は可能ですか?
A. はい、マシニングセンタによる複合加工に対応しております。全長1,800mmのプレートに対し、タップ加工と溝加工を施した実績がございます。複数の加工を一度の段取りでまとめて行うことで、位置精度を確保しながら加工コストと納期の圧縮を図ることが可能です。
長尺フラットバーの加工は株式会社鍛冶儀にご相談ください
長尺フラットバーへの穴あけ・溝・タップ加工では、残留応力による反りやねじれへの対策、全長にわたる穴ピッチの管理、板厚に合わせたねじ長さの設定など、押さえるべきポイントが多くあります。
株式会社鍛冶儀では、最長6m対応の立形マシニングセンタを活用し、長尺フラットバーへの穴あけ・長穴・タップ・溝加工を高精度に一貫対応いたします。1個からの試作・小ロットにも対応しておりますので、図面1枚からお気軽にご相談ください。